Carbide Drills
SPE-03 Series Carbide Drill
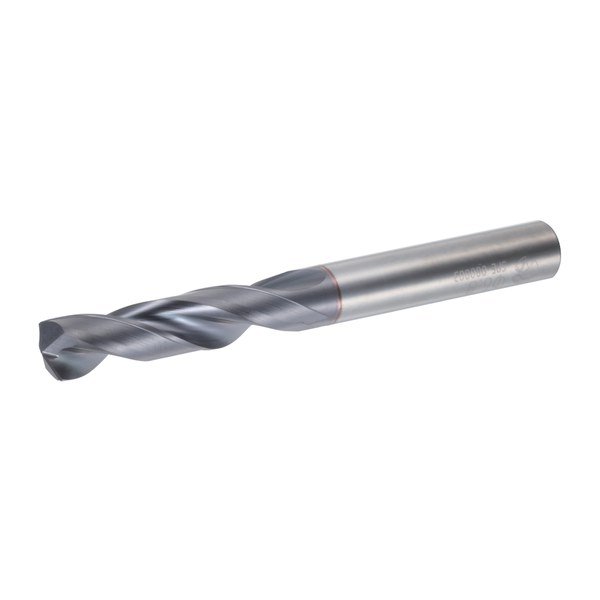
General Specifications
Solid carbide drill — Type SP Drill, 3×D.
- Four-facet drill point with self-centering capability.
- High-performance coating capable of machining high-speed steel; suitable for a wide range of materials.
- Drilling Depth: 3×D
- Coolant: External
- Point Angle: 140°
- Helix Angle: 30°
- Coating: Ti (high-performance coating)
- Shank: DIN 6537 K, plain (HA) shank, h6 tolerance
- Diameter Tolerance: h8
- Size Range: 0.1250″–0.7500″ (Ø3.175–19.050 mm), 41 sizes
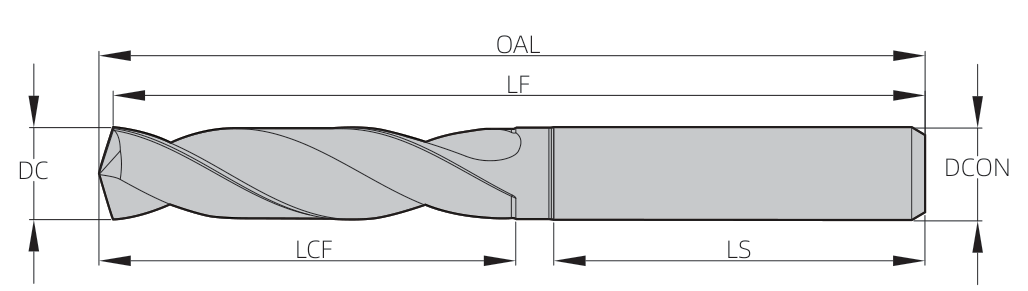
| Model | Drill Dia. DC (mm) | Drill Dia. DC (in) | Shank Dia. DCON (mm) | Flute Length LCF (mm) | Overall Length OAL (mm) | Shank Length LS (mm) | Functional Length LF (mm) |
|---|---|---|---|---|---|---|---|
| SPE-03175-03 | 3.175 | 0.1250 | 6 | 28 | 62 | 36 | 61.4 |
| SPE-03180-03 | 3.180 | 0.1252 | 6 | 20 | 62 | 36 | 61.4 |
| SPE-03454-03 | 3.454 | 0.1360 | 6 | 20 | 62 | 36 | 61.3 |
| SPE-03734-03 | 3.734 | 0.1470 | 6 | 20 | 62 | 36 | 61.3 |
| SPE-03797-03 | 3.797 | 0.1495 | 6 | 20 | 66 | 36 | 65.2 |
| SPE-03970-03 | 3.970 | 0.1563 | 6 | 24 | 66 | 36 | 65.2 |
| SPE-04039-03 | 4.039 | 0.1590 | 6 | 24 | 66 | 36 | 65.2 |
| SPE-04366-03 | 4.366 | 0.1719 | 6 | 24 | 66 | 36 | 65.1 |
| SPE-04496-03 | 4.496 | 0.1770 | 6 | 24 | 66 | 36 | 65.1 |
| SPE-04620-03 | 4.620 | 0.1819 | 6 | 24 | 66 | 36 | 65.1 |
| SPE-04700-03 | 4.700 | 0.1850 | 6 | 24 | 66 | 36 | 65.1 |
| SPE-04763-03 | 4.763 | 0.1875 | 6 | 28 | 66 | 36 | 65.0 |
| SPE-05106-03 | 5.106 | 0.2010 | 6 | 28 | 66 | 36 | 65.0 |
| SPE-05410-03 | 5.410 | 0.2130 | 6 | 28 | 66 | 36 | 64.9 |
| SPE-05791-03 | 5.791 | 0.2280 | 6 | 28 | 66 | 36 | 64.8 |
| SPE-05944-03 | 5.944 | 0.2340 | 6 | 28 | 66 | 36 | 64.8 |
| SPE-06350-03 | 6.350 | 0.2500 | 8 | 34 | 79 | 36 | 77.7 |
| SPE-06528-03 | 6.528 | 0.2570 | 8 | 34 | 79 | 36 | 77.7 |
| SPE-06746-03 | 6.746 | 0.2656 | 8 | 34 | 79 | 36 | 77.7 |
| SPE-06909-03 | 6.909 | 0.2720 | 8 | 34 | 79 | 36 | 77.6 |
| SPE-07145-03 | 7.145 | 0.2813 | 8 | 41 | 79 | 36 | 77.6 |
| SPE-07366-03 | 7.366 | 0.2900 | 8 | 41 | 79 | 36 | 77.5 |
| SPE-07541-03 | 7.541 | 0.2969 | 8 | 41 | 79 | 36 | 77.5 |
| SPE-07938-03 | 7.938 | 0.3125 | 8 | 41 | 79 | 36 | 77.4 |
| SPE-08334-03 | 8.334 | 0.3281 | 10 | 47 | 89 | 40 | 87.3 |
| SPE-08433-03 | 8.433 | 0.3320 | 10 | 47 | 89 | 40 | 87.3 |
| SPE-08733-03 | 8.733 | 0.3438 | 10 | 47 | 89 | 40 | 87.3 |
| SPE-08839-03 | 8.839 | 0.3480 | 10 | 47 | 89 | 40 | 87.2 |
| SPE-09093-03 | 9.093 | 0.3580 | 10 | 47 | 89 | 40 | 87.2 |
| SPE-09129-03 | 9.129 | 0.3594 | 10 | 47 | 89 | 40 | 87.2 |
| SPE-09525-03 | 9.525 | 0.3750 | 10 | 47 | 89 | 40 | 87.1 |
| SPE-09921-03 | 9.921 | 0.3906 | 10 | 47 | 89 | 40 | 87.0 |
| SPE-10262-03 | 10.262 | 0.4040 | 12 | 55 | 102 | 45 | 99.9 |
| SPE-11113-03 | 11.113 | 0.4375 | 12 | 55 | 102 | 45 | 99.8 |
| SPE-11908-03 | 11.908 | 0.4688 | 12 | 55 | 102 | 45 | 99.6 |
| SPE-12304-03 | 12.304 | 0.4844 | 14 | 60 | 107 | 45 | 104.5 |
| SPE-12700-03 | 12.700 | 0.5000 | 14 | 60 | 107 | 45 | 104.5 |
| SPE-13495-03 | 13.495 | 0.5313 | 14 | 60 | 107 | 45 | 104.3 |
| SPE-14288-03 | 14.288 | 0.5625 | 16 | 65 | 115 | 48 | 112.1 |
| SPE-15875-03 | 15.875 | 0.6250 | 16 | 65 | 115 | 48 | 111.8 |
| SPE-19050-03 | 19.050 | 0.7500 | 20 | 79 | 131 | 50 | 127.2 |
| Workpiece Material | Grade / Hardness | Suitability |
|---|---|---|
| Carbon Structural Steel | C ≤ 0.25% | Excellent |
| Carbon Structural Steel | C 0.25–0.45% | Excellent |
| Carbon Structural Steel | C ≥ 0.45% | Excellent |
| Alloy Steel | ≤ HRC 25 | Good |
| Alloy Steel | HRC 25–35 | Good |
| Alloy Steel | HRC 35–45 | Suitable |
| Hardened Steel | HRC 45–50 | Suitable |
| Hardened Steel | HRC 50–62 | — |
| Hardened Steel | HRC 62–70 | — |
| Aluminum Alloy | Si ≤ 9% | Suitable |
| Cast Iron | Si ≤ 2.5% | Suitable |
| Stainless Steel | Cr < 17% | Good |
| Copper Alloy | — | Suitable |
| Titanium Alloy | TC4 | — |
| Nickel Alloy | Cr < 13% | — |
| Workpiece Material | Grade / Hardness | Cutting Speed Vc (m/min) | Feed f (mm/rev) by Drill Diameter (mm) | |||||||
|---|---|---|---|---|---|---|---|---|---|---|
| Ø3 | Ø4 | Ø6 | Ø8 | Ø10 | Ø12 | Ø16 | Ø20 | |||
| Carbon Structural Steel | All grades | 40–80 | 0.06–0.13 | 0.09–0.16 | 0.11–0.22 | 0.13–0.26 | 0.15–0.31 | 0.18–0.35 | 0.22–0.42 | 0.28–0.54 |
| Alloy Steel | ≤ HRC 35 | 50–90 | 0.05–0.11 | 0.08–0.14 | 0.09–0.19 | 0.11–0.22 | 0.13–0.26 | 0.15–0.30 | 0.19–0.36 | 0.24–0.46 |
| Alloy Steel | HRC 35–45 | 20–50 | 0.05–0.07 | 0.06–0.10 | 0.08–0.14 | 0.10–0.18 | 0.12–0.22 | 0.14–0.24 | 0.18–0.32 | 0.23–0.41 |
| Hardened Steel | HRC 45–70 | 10–30 | 0.02–0.04 | 0.02–0.06 | 0.04–0.08 | 0.06–0.10 | 0.07–0.11 | 0.08–0.12 | 0.09–0.14 | 0.10–0.16 |
| Aluminum Alloy | Si ≤ 9% | 70–180 | 0.08–0.14 | 0.10–0.16 | 0.12–0.20 | 0.16–0.24 | 0.20–0.28 | 0.24–0.32 | 0.28–0.40 | 0.32–0.52 |
| Cast Iron | Si ≤ 2.5% | 60–120 | 0.07–0.22 | 0.09–0.24 | 0.12–0.31 | 0.14–0.38 | 0.17–0.44 | 0.19–0.49 | 0.25–0.60 | 0.30–0.74 |
| Stainless Steel | Cr < 17% | 10–30 | 0.04–0.07 | 0.05–0.09 | 0.08–0.12 | 0.09–0.14 | 0.10–0.16 | 0.12–0.18 | 0.14–0.20 | 0.16–0.22 |
| Copper Alloy | — | 50–70 | 0.08–0.16 | 0.10–0.20 | 0.12–0.24 | 0.16–0.28 | 0.20–0.32 | 0.24–0.36 | 0.28–0.44 | 0.32–0.52 |
| Titanium / Nickel Alloy | TC4 / Cr < 13% | 10–25 | 0.02–0.06 | 0.02–0.08 | 0.04–0.10 | 0.06–0.12 | 0.07–0.13 | 0.08–0.14 | 0.09–0.16 | 0.10–0.18 |
- A 5% emulsion coolant is recommended. Reduce cutting speed (Vc) if sufficient cooling is not possible.
- Use a rigid, reliable clamping method. Reduce feed if clamping is unstable.